Московское тюнинг-ателье строило форсированный двигатель V8 с двойным турбонаддувом. Под проект требовались два впускных коллектора нестандартной геометрии — по одному на каждый ряд цилиндров. Таких деталей нет в продаже, отлить малой серией невыгодно, вырезать из заготовки невозможно. Мы прошли две итерации и напечатали их цельным изделием из AlSi10Mg.
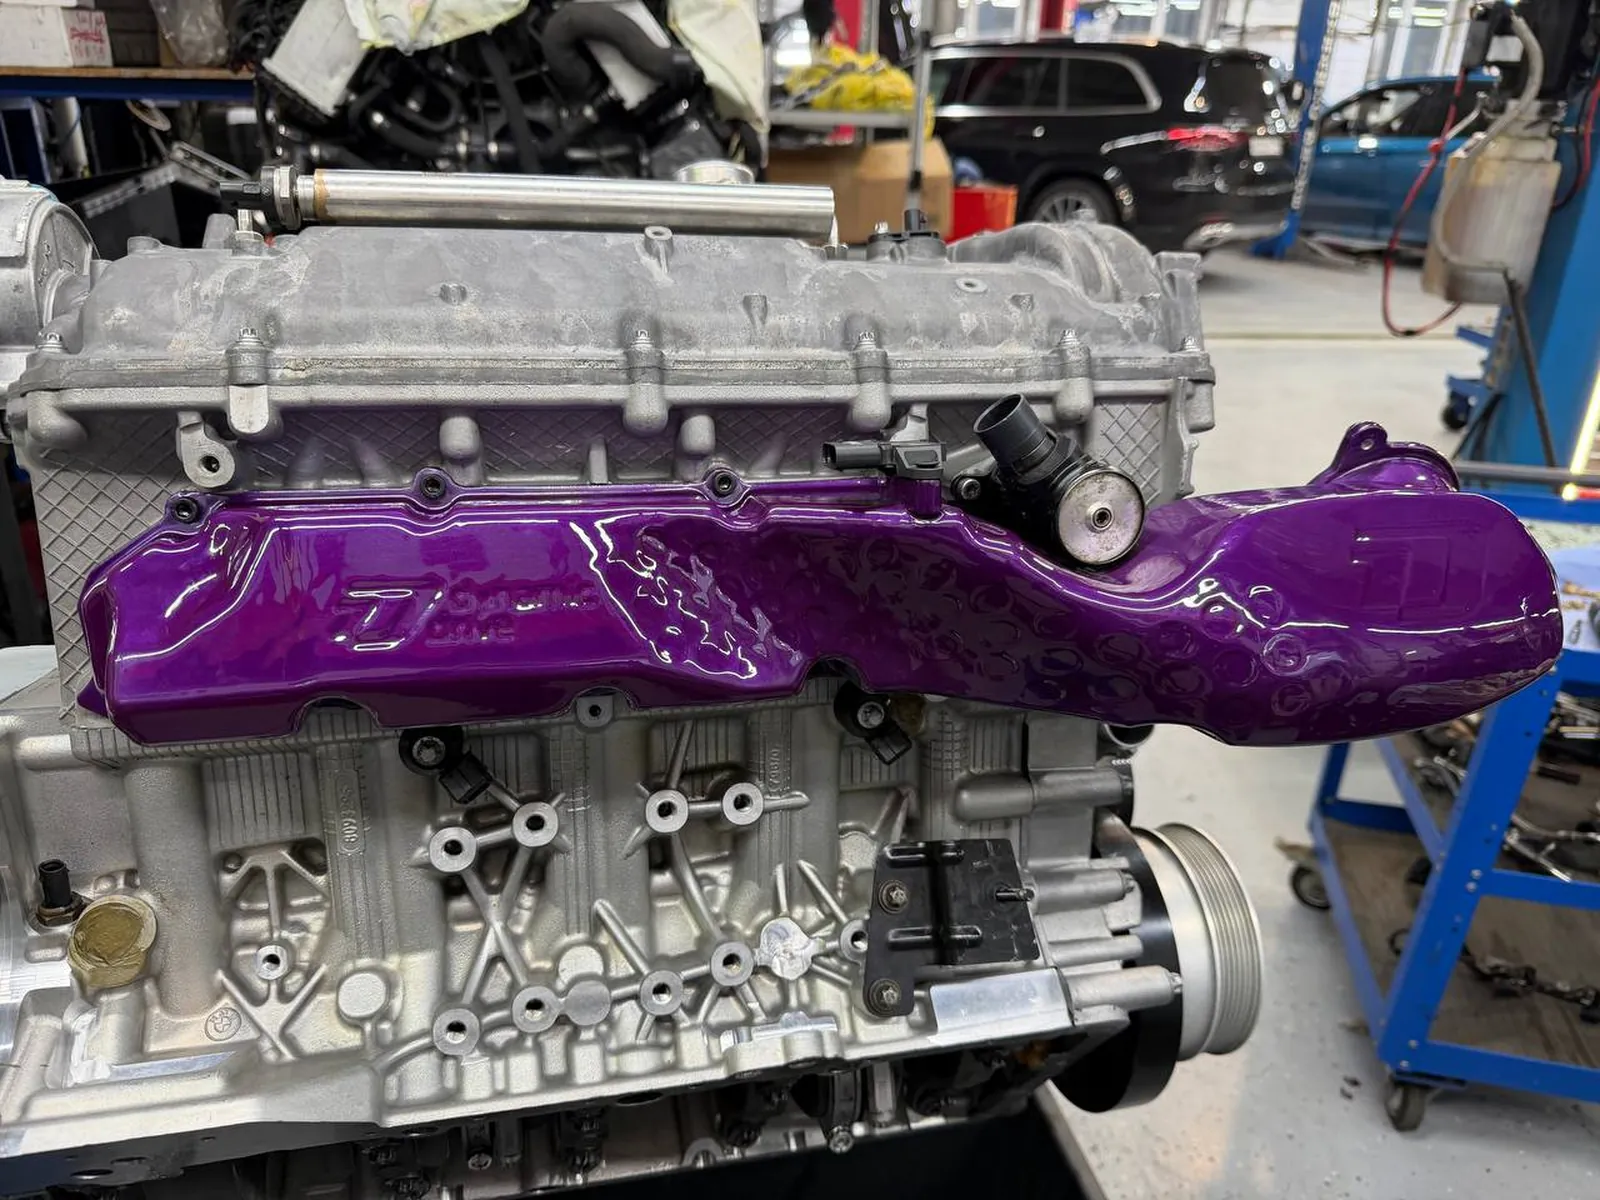
Мы прошли две итерации. Первая — печать по частям со сваркой — показала, где деталь уходит из размеров. По результатам 3D-сканирования мы заложили компенсацию усадки и напечатали вторую версию цельным изделием, без разрезки и сварки. Канавки и посадочные места довели фрезеровкой на ЧПУ.
Обе детали установлены на двигатель и работают: привалочные плоскости сели по месту, уплотнение герметично, логотип и фирменная текстура сохранены в теле детали.
Коллектор крупный — габарит порядка полуметра — с большой замкнутой внутренней полостью и переменной толщиной стенки. Для металлической печати это означает:
Первую версию напечатали по частям и сварили — на тот момент это был оптимальный путь по экономике. Швы проектировались как ответственные: коллектор работает под давлением наддува. На первой примерке на мотор деталь не попала в размеры — привалочные плоскости и канавки ушли от номинала, деталь не садилась по месту.
Отпечатки первой итерации прошли 3D-сканирование: наложили скан на исходную модель и получили карту отклонений — где и на сколько миллиметров ушла геометрия. Стало видно, что увод даёт не столько печать сама по себе, сколько комбинация сварки и усадки крупной полости.
Первое: сварной шов на крупной полой детали вносит собственные деформации, которые накладываются на усадку от печати. Убрать сварку — убрать источник непредсказуемости. Второе: канавки в нужном допуске на детали такого габарита — борьба с физикой, поэтому их не печатаем, а фрезеруем на ЧПУ, где станок держит сотые.
Вторую версию напечатали одним изделием, без разрезки и сварки, заложив в модель компенсацию усадки по данным скана. После печати — фрезеровка привалочных плоскостей и фланцев под герметичный стык, фрезеровка уплотнительных канавок в допуске под штатную прокладку, контроль чистоты внутренних каналов и геометрии по чертежам конструктора.
Готовые коллекторы переданы заказчику; покраску и финальную сборку ателье выполняло самостоятельно. Привалочные плоскости сели по месту, уплотнение герметично, логотип и фирменная текстура сохранены в теле детали.
Печатаем то, что может только печать: внутренние каналы, сложную оболочку, логотип в теле детали. Точные элементы стыка отдаём станку. Это не компромисс — это зрелое распределение задач между аддитивом и субтрактивом.
Попытка напечатать всё с нужным допуском — лишние итерации и борьба с физикой. Распределение задач между печатью и станком — попадание в допуск с первого раза во второй итерации.
Находим зоны риска — усадка, поддержки, тонкие стенки — и решаем, что печатать, а что обрабатывать на станке.
AlSi10Mg, 316L, 17-4PH, титан, инконель и др. Крупногабаритная печать цельных деталей.
3D-сканирование и контроль геометрии на итерациях — карта отклонений и компенсация в модели.
Фрезеровка ответственных поверхностей: фланцы, привалочные плоскости, уплотнительные канавки.
Функциональные детали, которых нет в продаже: автоспорт, тюнинг, промышленная оснастка, мелкие серии.
Пришлите модель или опишите задачу — оценим геометрию, предложим маршрут «печать + дообработка» и вернём цену и срок. Файлы STL · STEP · IGES · PDF присылайте на почту или в Telegram.